吹瓶空壓機深度解析 高可靠性、低故障率背后的技術密碼
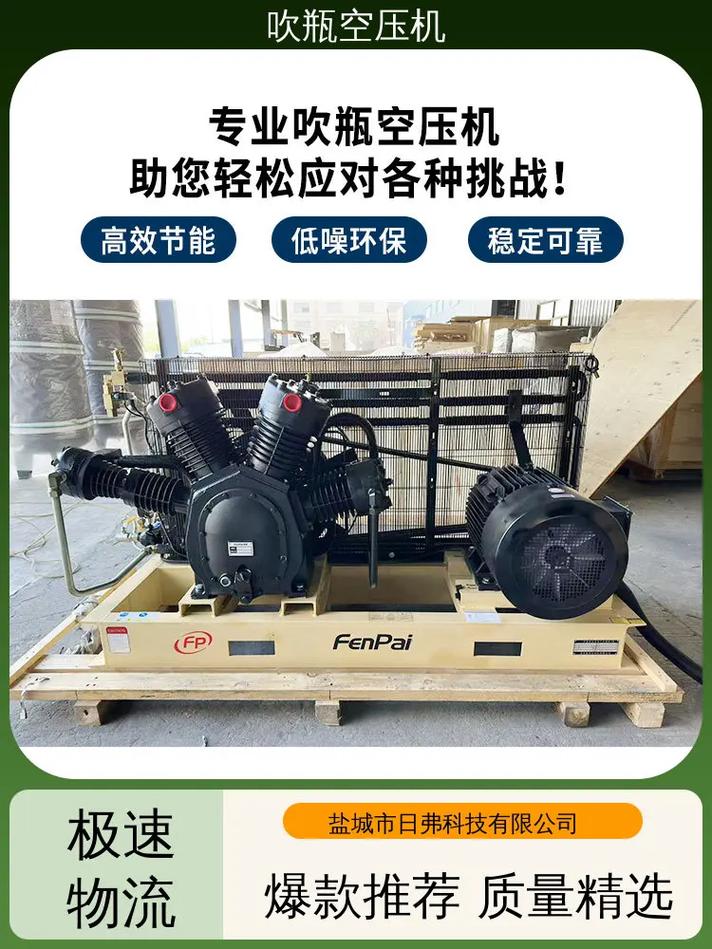
在PET瓶吹塑生產領域,壓縮空氣被稱為“第二動力源”,其品質、穩定性和供應成本直接決定了生產線的效率與產品合格率。吹瓶空壓機因此成為塑料包裝企業的核心設備。很多用戶在選擇吹瓶空壓機時,最關心的就是四個字:可靠、少修。一款真正高可靠性、低故障率的吹瓶空壓機究竟是如何煉成的?本文從技術細節為您揭曉。
一、吹瓶工藝對空壓機的特殊要求
吹瓶用的壓縮空氣通常分為兩種壓力等級:高壓(2.5~4.0MPa)用于吹瓶成型,低壓(0.7~1.0MPa)用于吹瓶機的氣動控制。與傳統空壓機不同,吹瓶空壓機具有以下特點:
- 終端壓力高:需要多級壓縮才能達到3.0MPa以上,級間冷卻與密封要求極高。
- 持續24/7運行:PET瓶生產線很少停機,空壓機必須能夠連續數月不停機運行。
- 無油或微油:食品飲料包裝要求壓縮空氣無油、無水、無塵,一方面避免污染瓶子,另一方面減少閥件故障。
- 頻繁啟停與負荷波動:吹瓶機按模腔數量與生產節拍取氣,氣壓波動大,空壓機必須能快速響應且不卸載頻繁。
這些嚴苛工況,對空壓機的機械設計、冷卻系統、控制系統提出了遠超通用空壓機的要求。
二、低故障率的六大技術保障
真正“皮實耐用”的吹瓶空壓機,并非偶然,而是六個核心子系統的高標準設計。
1. 重型主機,低速比運行
主機是心臟。中高壓吹瓶空壓機多采用二級或三級壓縮螺桿主機,轉子型線優化后,在較低轉速下即可達到所需壓力。轉速每降低10%,軸承壽命大約延長一倍。很多長壽命機型將主機轉速控制在1500rpm以下,同時采用SKF/FAG重載軸承,軸承設計壽命普遍超過10萬小時。
2. 高效的級間冷卻
多級壓縮中,級間冷卻器效率直接決定了排氣溫度和軸承壽命。如果冷卻器堵塞或冷卻效果差,下一級轉子會超溫,潤滑油加速老化。可靠性高的機型使用大面積板翅式或管翅式冷卻器,并配有獨立的軸流風扇。級間溫度可穩定控制在45℃以下。潤滑油壽命可達8000小時以上。
3. 無油或半無油密封技術
對于食品級吹瓶,很多高端機型采用干式無油螺桿:轉子表面涂層,壓縮腔內不接觸油,完全無需油過濾器。另外一種技術路徑是“中壓無油活塞+低壓微油螺桿”組合。無論哪條路線,核心都是防止潤滑油大量竄入成品氣,同時保持密封和潤滑。可靠性建立在迷宮密封、碳環密封、高性能涂層等成熟方案的組合上。
要讓剩余那部分含油氣能夠剔除干凈,主機的油氣分離和精密過濾系統的配置是關鍵的一環,這在技術部分會詳細說明。
4. 低負荷啟動與柔和加卸載
無油或中壓空壓機反轉啟動電流對電網和執行機構都是沖擊。設計優秀的機器具備“低負載啟動閥”:主機啟動階段進氣閥關閉,電機空載運轉,電子/機械式卸荷閥極小孔的容積調節作用,讓機器的電氣故障大幅降低。使用雙電磁閥、變頻不頻繁加減載蠕變。這些策略每分鐘把元器件磨損放在實際很小的小波動吸、放材料序列器設計水平要求也放到重要把關上來決定的另一個典型的確保使用壽命裝置。我們見到某制造商獨立研的“0壓差同軸卸放算法”本質上不依賴卸到位不松弛的策略;如果是變頻則由平穩的ramp系數確保軸向及液壓軸承耐力的余地最大化。軟停與容調是重型系統保障接口對接PLC的一種典型變量頭特征。可能直接往電控觸上掛的那個小規格機器可能做的更好更認真不太適用于通用的簡便型區間內的解釋情景會多費些營銷話語在整體低故率顯得太學術化但確實嚴謹有用的上多軸。整體軟起智能設計遠比宣傳困難大在背后。
5. 高 reliability, electric, 簡單的 ELEC, MOTOR 部設計與F級絕緣保證吹機運行風孔里冷卻不需要經常更換轉子。Insulation protect critical.
The remains goes out humidity 純 confusion。
如若轉載,請注明出處:http://www.unwrapp.cn/product/42.html
更新時間:2026-10-22 21:57:25